
Wytaczanie i tulejowanie otworu – mobilnie i stacjonarnie
Właściciele koparek, ładowarek, minikoparek oraz maszyn przemysłowych wybierają wytaczanie otworu wtedy, gdy chcą przywrócić prawidłowe pasowanie sworzni i tulei bez wymiany całych podzespołów. Wykonujemy regenerację mobilnie na maszynie albo stacjonarnie w warsztacie, dobierając technologię do geometrii elementu, stopnia zużycia i dokładności wymaganej dla układu sworzeń-tuleja.
Najczęściej oznacza to:
- przywrócenie nominalnej średnicy otworu i właściwego pasowania,
- ograniczenie demontażu ciężkich sekcji, gdy naprawa może zostać wykonana na miejscu,
- wydłużenie żywotności gniazd sworzni, tulei i osi.
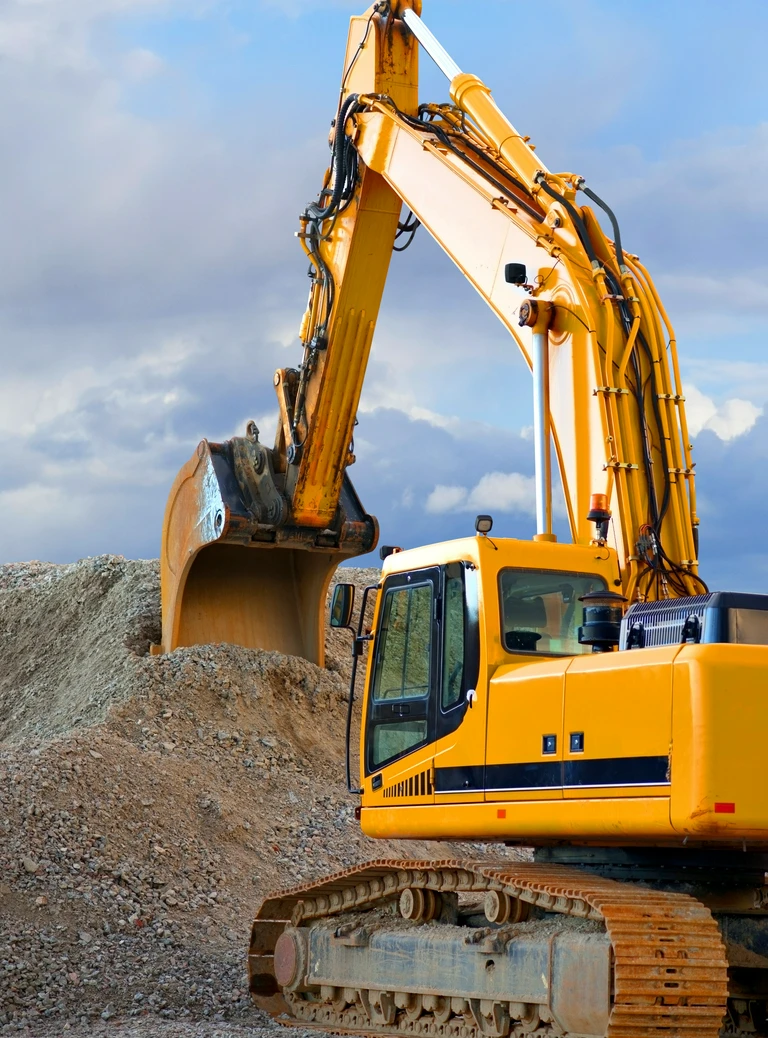
Wytaczanie otworu w maszynach budowlanych – zastosowania
W praktyce serwisowej wytaczanie otworu polega na obróbce skrawaniem wewnętrznej powierzchni gniazda tak, aby odzyskać właściwy kształt, średnicę i położenie osi. Dla użytkownika maszyny oznacza to zachowanie oryginalnego elementu, jeśli jego konstrukcja bazowa nadal nadaje się do dalszej pracy.
Gdzie najczęściej stosujemy regenerację?
Regenerujemy gniazda w ramionach, wysięgnikach, zwrotnicach, korpusach, łyżkach i chwytakach. Obrabiamy otwory przelotowe i nieprzelotowe, pojedyncze oraz współosiowe, czyli ustawione na jednej osi, także w elementach o niestandardowych wymiarach. Ma to znaczenie nie tylko w maszynach budowlanych, ale również w urządzeniach przemysłowych, leśnych i rolniczych, gdzie pracują sworznie, tuleje i osie. W elementach współosiowych najważniejsze jest zachowanie wspólnej osi pracy sworznia, bo nawet niewielkie przesunięcie zwiększa obciążenie krawędziowe tulei.
Czym wytaczanie różni się od wiercenia i rozwiercania?
Wiercenie służy głównie do wykonania nowego otworu, a rozwiercanie koryguje istniejący w niewielkim zakresie. Wytaczanie daje większą kontrolę nad kształtem, średnicą i położeniem osi otworu, dlatego sprawdza się przy zużytych gniazdach. W praktyce warsztatowej roztaczanie bywa używane zamiennie z wytaczaniem, lecz w naprawach liczy się precyzyjne odtworzenie geometrii, a nie samo powiększenie otworu.
Dlaczego regeneracja otworów ogranicza przestoje?
Regeneracja gniazd ma sens wtedy, gdy pozostała część elementu zachowuje nośność i geometrię bazową. Odbudowujemy miejsce pracy sworznia zamiast wymieniać całe ucho ramienia, korpus albo sekcję osprzętu, co ogranicza liczbę części do zamówienia i liczbę operacji montażowych.
Dla właściciela sprzętu oznacza to serwis skupiony na faktycznym miejscu zużycia. Maszyna szybciej wraca do eksploatacji, bo naprawa nie wymaga poszukiwania kompletnego zamiennika dla całego podzespołu. Taki model pracy ułatwia też planowanie serwisu w firmach działających na kilku maszynach jednocześnie.
Mobilna wytaczarko‑napawarka – wytaczanie w terenie
W terenie korzystamy z mobilnej wytaczarko-napawarki mocowanej bezpośrednio do naprawianego elementu. Taki układ pozwala wykonać wytaczanie otworu bez demontażu dużych sekcji maszyny i bez transportu elementu do warsztatu.
Na miejscu regenerujemy przede wszystkim gniazda sworzni w koparkach, ładowarkach i minikoparkach, gdy rozbiórka byłaby czasochłonna albo utrudniona przez gabaryt. Stabilne mocowanie układu, dobór posuwu oraz ograniczenie drgań podczas obróbki pozwalają uzyskać chropowatość powierzchni potrzebną do trwałego pasowania tulei i sworznia. Przy długich uchach i wysięgnikach ustawiamy układ tak, aby zachować wspólną oś kilku gniazd obrabianych w jednej linii. W terenie wykonujemy również napawanie, więc odbudowa materiału i obróbka mogą zamknąć się w jednym procesie serwisowym.
Jeżeli chcesz dobrać tryb naprawy do konkretnej maszyny, prześlij zdjęcia elementu i podstawowe wymiary, a wskażemy, czy lepiej wykonać ją mobilnie, czy w warsztacie.
Tulejowanie i napawanie otworów – kiedy są konieczne?
Przy większym zużyciu samo wytaczanie nie wystarcza do uzyskania trwałego gniazda. Napawanie, czyli odbudowa brakującego materiału warstwą metalu, przywraca bazę do dalszej obróbki, a tulejowanie odtwarza nominalny wymiar lub przygotowuje gniazdo pod nowy sworzeń.
W zależności od obciążenia dobieramy tuleje stalowe albo z brązu, wciskane lub wklejane. Taki dobór zapewnia odporność na ścieranie i stabilną pracę pod dużym obciążeniem, więc okres między kolejnymi regeneracjami jest dłuższy. Zastosowanie tulei może też celowo zmienić nominalny wymiar gniazda, jeżeli naprawa jest prowadzona z myślą o nowym komplecie współpracujących części. Przy mocno wybitych gniazdach łączymy napawanie, wytaczanie zgrubne i obróbkę wykańczającą, aby końcowa średnica otworu była zgodna z założonym pasowaniem.
Wytaczanie otworów mobilnie a stacjonarnie – porównanie
O wyborze trybu pracy decyduje gabaryt elementu, dostęp do miejsca naprawy i wymagania geometryczne kilku współosiowych gniazd. Wytaczanie stacjonarnie daje szerokie możliwości mocowania detalu na specjalistycznym stanowisku, a obróbka mobilna ogranicza dodatkowy demontaż i transport ciężkich sekcji.
Różnice w praktyce wyglądają tak:
| Tryb | Kiedy wybieramy | Co zyskuje klient |
|---|---|---|
| Mobilnie | gdy element jest duży, zabudowany lub trudno go zdemontować | brak transportu elementu i mniejszy zakres rozbiórki |
| Stacjonarnie | gdy detal wymaga rozbudowanego mocowania i wielopunktowej kontroli | szersze możliwości ustawienia osi i kontroli kilku gniazd jednocześnie |
Przy elementach nietypowych oba tryby poprzedzamy pomiarem i oceną możliwości ustawienia narzędzia. Jeżeli kilka otworów musi zachować ścisłą współosiowość, czyli wspólną oś, obróbka w warsztacie daje większą swobodę ustawienia. Gdy liczy się dostęp do maszyny i czas postoju, naprawa na miejscu zwykle okazuje się rozwiązaniem bardziej praktycznym.
Jak rozpoznać, że otwór wymaga wytaczania?
Decyzję o regeneracji opieramy na geometrii, nie wyłącznie na oględzinach zewnętrznych. Sygnałem do naprawy bywa jajowaty kształt gniazda, nierówne zużycie na obwodzie, przemieszczanie się tulei albo utrata współosiowości sąsiednich otworów.
Pomiar pokazuje, czy luz wynika ze zużycia samej tulei, czy z rozbicia gniazda. Przy kilku gniazdach w jednej osi sprawdzamy także ich wzajemne ustawienie, bo poprawny wymiar pojedynczego otworu nie gwarantuje jeszcze płynnej pracy sworznia. Taka diagnostyka pozwala zdecydować, czy wystarczy samo wytaczanie otworu, czy potrzebne będzie także napawanie oraz tulejowanie.
Jak prowadzimy obróbkę i kontrolę wymiarów?
Każdą naprawę zaczynamy od pomiaru i doboru technologii do stopnia zużycia. W warsztacie pracujemy na wytaczarce tradycyjnej lub obrabiarce sterowanej numerycznie, co ułatwia powtarzalne prowadzenie narzędzia i kontrolę geometrii.
Przy większym ubytku materiału wykonujemy napawanie, następnie wytaczanie zgrubne, a na końcu obróbkę wykańczającą. Taka kolejność pozwala uzyskać tolerancję wymiarową liczoną w setnych częściach milimetra, stabilne pasowanie i przewidywalną chropowatość powierzchni. Każdy etap kończymy kontrolą, zanim element wróci do montażu.
Po obróbce oceniamy wymiar, stan powierzchni i zgodność z elementem współpracującym. Ocenie podlega nie tylko średnica otworu, ale też położenie jego osi, jakość wejścia narzędzia i równomierność śladu skrawania. Kontrola obejmuje oględziny oraz pomiary wykonane narzędziami stosowanymi przy dokładnej obróbce metalu, dzięki czemu klient otrzymuje regenerację dopasowaną do konkretnego układu pracy, a nie przypadkowe rozwiercenie do pierwszego większego wymiaru.
Klient zyskuje:
- przywrócenie nominalnej średnicy otworu i właściwego położenia osi,
- utrzymanie pasowania potrzebnego do bezpiecznej pracy sworznia i tulei,
- wydłużenie żywotności naprawianego podzespołu bez wymiany całej sekcji.
Aby umówić oględziny lub regenerację, skontaktuj się z nami telefonicznie albo przez pocztę elektroniczną. Przygotujemy zakres prac dla pojedynczego elementu lub całej maszyny.
Najważniejsze informacje o wytaczaniu i tulejowaniu otworów
- Wybierz wytaczanie otworu, aby przywrócić nominalną średnicę, właściwe pasowanie sworznia i tulei oraz prawidłowe położenie osi.
- Zastosuj regenerację gniazd w koparkach, ładowarkach, minikoparkach i maszynach przemysłowych, gdy konstrukcja bazowa elementu nadal nadaje się do pracy.
- Postaw na wytaczanie mobilne, gdy chcesz naprawić duży lub trudno demontowalny element bez transportu i rozbiórki ciężkich sekcji.
- Wybierz obróbkę stacjonarną, gdy detal wymaga specjalistycznego mocowania i dokładnej kontroli kilku współosiowych otworów jednocześnie.
- Połącz napawanie z tulejowaniem, gdy zużycie gniazda jest duże i trzeba odbudować materiał lub odtworzyć nominalny wymiar.
- Oprzyj decyzję o naprawie na pomiarach geometrii, bo jajowatość, luz tulei i utrata współosiowości wskazują na konieczność regeneracji.
- Kontroluj wymiary i stan powierzchni po każdym etapie obróbki, aby wydłużyć żywotność podzespołu i ograniczyć przestoje maszyny.